

Durch die Parallelisierung von Unwuchtmessung und Unwuchtkorrektur lässt sich die Ausbringung beim manuellen Auswuchten deutlich steigern. Mit dem JobList-System und der JobListStation von PMB Bobertag werden Messergebnisse zentral gespeichert und Korrekturanweisungen an separate Bearbeitungsstationen übertragen. Dadurch können Messung und Korrektur unabhängig voneinander durchgeführt werden.
Unter geeigneten Prozessbedingungen ist eine nahezu verdoppelte Ausbringung möglich. Die tatsächlich erreichbare Steigerung hängt insbesondere von den Mess- und Korrekturzeiten, den Korrekturzyklen und der Organisation des Teiletransports ab.
Die Ausgangssituation: Sequentielles Auswuchten begrenzt die Ausbringung
Beim manuellen Auswuchten werden die Unwuchtmessung und die anschließende Unwuchtkorrektur häufig nacheinander von einem Bediener durchgeführt.
Zunächst wird die Unwucht des Bauteils gemessen. Anschließend folgt der Bediener den Korrekturanweisungen auf dem Bildschirm der Auswuchtmaschine und korrigiert die Unwucht, beispielsweise durch Bohren oder Schleifen.
Während der Korrektur findet keine neue Messung statt. Umgekehrt bleibt die Korrekturstation während der Messung ungenutzt.
Im Prototypenbau und bei Kleinserien ist diese Arbeitsweise häufig ausreichend. Bei steigenden Stückzahlen wird die sequentielle Bearbeitung jedoch zunehmend zum Engpass.
Um die Ausbringung zu erhöhen, könnte ein weiterer Wuchtstand mit zusätzlichem Bedienpersonal angeschafft werden. Eine wirtschaftliche Alternative besteht darin, die vorhandenen Arbeitsabläufe zu parallelisieren.
Die Lösungsidee: Unwuchtmessung und Korrektur parallel durchführen
Die grundlegende Idee besteht darin, Messung und Unwuchtkorrektur organisatorisch und technisch voneinander zu trennen.
Ein Bediener vermisst die Bauteile nacheinander an einer Messstation. Gleichzeitig übernimmt ein zweiter Bediener die Unwuchtkorrektur an einer separaten Bearbeitungsstation.
Damit beide Stationen unabhängig arbeiten können, müssen die Bauteile eindeutig identifiziert und die jeweiligen Messergebnisse sowie Korrekturanweisungen zentral verfügbar sein.
Die Identifikation kann beispielsweise über folgende Verfahren erfolgen:
- Scannbare Seriennummern
- QR-Codes oder andere maschinenlesbare Kennzeichnungen
- Manuell vergebene Werkstücknummern
Dadurch lassen sich Messergebnisse und Korrekturanweisungen dem jeweiligen Bauteil eindeutig zuordnen.
Die technische Lösung: PMB JobList und JobListStation
Für die parallele Durchführung von Unwuchtmessung und Unwuchtkorrektur bietet PMB Bobertag das JobList-System mit JobListStation an.
Auf einer PMB-Messmaschine läuft die zentrale JobList-Datenbank. Angeschlossene PMB-Messmaschinen können ihre Messergebnisse darin speichern.
An den Bearbeitungsstationen werden Monitore mit Mini-PCs eingesetzt. Diese sogenannten JobListStations greifen auf die gespeicherten Daten zu und zeigen dem Bediener die benötigten Auswuchtanweisungen an.
Die Korrekturstation benötigt damit keinen direkten Zugriff auf den Bildschirm der ursprünglichen Messmaschine.
Das System ermöglicht insbesondere:
- Zentrale Speicherung der Messergebnisse
- Eindeutige Zuordnung von Werkstücken und Messdaten
- Übertragung der Korrekturanweisungen an separate Arbeitsstationen
- Parallelen Betrieb von Mess- und Korrekturstationen
- Dokumentation des bisherigen Mess- und Korrekturverlaufs
- Erweiterung um zusätzliche Stationen
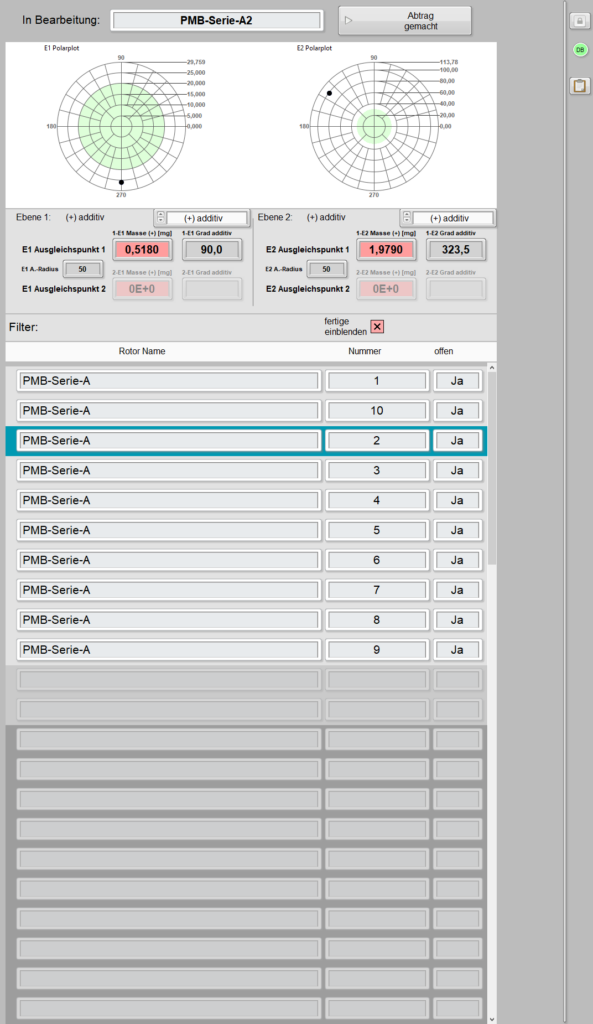
Der Bedienablauf beim parallelen Auswuchten
Der gesamte Ablauf gliedert sich in zwei wesentliche Arbeitsschritte, die parallel und unabhängig voneinander durchgeführt werden können.
Schritt 1: Unwuchtmessung an der Messstation
- Werkstück identifizieren: Der Bediener scannt die Seriennummer des Werkstücks, beispielsweise mit einem USB-Handscanner. Alternativ kann eine manuelle Werkstücknummer eingegeben und auf dem Bauteil vermerkt werden.
- Urunwucht messen: Die Unwucht des Bauteils wird an der Auswuchtmaschine gemessen.
- Messergebnis speichern: Das Ergebnis wird automatisch in der zentralen JobList-Datenbank hinterlegt.
- Werkstück weitergeben: Das vermessene Bauteil wird für die Unwuchtkorrektur bereitgestellt, beispielsweise in einer gekennzeichneten Transportbox.
Schritt 2: Unwuchtkorrektur an der Bearbeitungsstation
- Werkstück auswählen: Der Bediener identifiziert das Bauteil anhand seiner Seriennummer oder wählt es über die Bedienoberfläche aus.
- Korrekturanweisungen abrufen: Die JobListStation zeigt die zugehörigen Auswuchtanweisungen auf dem Monitor an.
- Unwucht korrigieren: Der Bediener führt die vorgegebenen Korrekturmaßnahmen aus, beispielsweise durch Bohren oder Schleifen.
- Bearbeitung dokumentieren: Das Bauteil wird als bearbeitet gekennzeichnet.
- Kontrollmessung durchführen: Das Werkstück wird zur erneuten Vermessung zurückgegeben.
Die abschließende Entscheidung, ob das Bauteil die vorgegebenen Unwuchtgrenzwerte einhält, erfolgt an der Messstation.
Organisation des Teiletransports
Damit die parallelen Abläufe effizient funktionieren, muss der Transport zwischen Mess- und Korrekturstation organisiert werden.
Bei kleineren Werkstücken können beispielsweise Transportboxen oder Werkstückträger verwendet werden. Bewährt hat sich eine einfache räumliche Trennung nach dem Prinzip „links Eingang, rechts Ausgang“.
Wichtig ist, dass jederzeit erkennbar bleibt, welche Bauteile noch vermessen, korrigiert oder kontrolliert werden müssen.
Welche Vorteile bietet die Parallelisierung beim Auswuchten?
Die Trennung der einzelnen Bearbeitungsschritte kann die Produktivität insbesondere bei höheren Stückzahlen verbessern.
Zu den möglichen Vorteilen gehören:
- Höhere Ausbringung: Messung und Korrektur können gleichzeitig stattfinden.
- Reduzierte Wartezeiten: Beide Arbeitsstationen können unabhängig voneinander arbeiten.
- Bessere Auslastung: Vorhandene Messmaschinen können kontinuierlicher genutzt werden.
- Flexible Erweiterbarkeit: Weitere Mess- und Korrekturstationen können angebunden werden.
- Nachvollziehbarkeit: Messergebnisse und Korrekturzyklen bleiben dem jeweiligen Werkstück zugeordnet.
- Automatisierungspotenzial: Das System kann als Grundlage für zusätzliche Automatisierungsschritte dienen.
Wie stark die Ausbringung tatsächlich steigt, hängt vom jeweiligen Produktionsprozess ab. Besonders relevant ist das Verhältnis zwischen Messzeit und Korrekturzeit. Die langsamere Station beziehungsweise der langsamere Prozessschritt begrenzt weiterhin den Gesamtdurchsatz.
Häufige Fragen zur Parallelisierung der Unwuchtmessung und Unwuchtkorrektur
Was passiert, wenn die Unwuchtmessung schneller ist als die Korrektur?
Wenn die Messstation schneller arbeitet als die Korrekturstation, können vermessene Bauteile zunächst zwischengelagert werden. Die zugehörigen Messergebnisse und Korrekturanweisungen bleiben in der JobList-Datenbank verfügbar. Ein möglicher Ansatz besteht darin, den Bediener der Messstation zusätzlich mit dem Teiletransport und dem Verpacken bereits freigegebener Bauteile zu betrauen. Bei entsprechendem Produktionsvolumen kann außerdem eine zusätzliche Korrekturstation integriert werden. Auch Konfigurationen mit mehreren Mess- und Korrekturstationen sind möglich.
Wie wird sichergestellt, dass nur einwandfreie Bauteile freigegeben werden?
Die Freigabe eines Bauteils erfolgt grundsätzlich an der Messstation. Bei jeder Kontrollmessung wird geprüft, ob die vorgegebenen Unwuchtgrenzwerte eingehalten werden. Erfüllt das Werkstück die Anforderungen, wird es als OK-Teil in der JobList-Datenbank erfasst. Bauteile, welche die Anforderungen nicht erfüllen, werden als NOK-Teile zur weiteren Korrektur zurückgegeben. Die getrennte Durchführung von Messung und Korrektur verändert somit nicht das grundlegende Prüfprinzip.
Wie viele Korrekturzyklen sind beim Auswuchten erforderlich?
Die Anzahl der erforderlichen Korrekturzyklen hängt von der geforderten Restunwucht, der Genauigkeit des Korrekturverfahrens und den Eigenschaften des Werkstücks ab. In der beschriebenen Anwendung sind typischerweise ein bis drei Korrekturzyklen erforderlich. Der bisherige Mess- und Korrekturverlauf wird beim erneuten Identifizieren des Werkstücks aus der JobList-Datenbank abgerufen.
Kann die maximale Anzahl der Korrekturzyklen begrenzt werden?
Ja. Im JobList-System kann eine maximale Anzahl von Korrekturzyklen eingestellt werden. Wird beispielsweise eine Grenze von drei Korrekturen festgelegt, kann das System ein Bauteil nach Erreichen dieser Grenze entsprechend kennzeichnen und für die weitere Bearbeitung oder Aussortierung bereitstellen.
Kann JobList mit einem vorhandenen MES verbunden werden?
PMB Bobertag kann Schnittstellen für die Integration in vorhandene Manufacturing Execution Systems (MES) bereitstellen. Damit lassen sich Informationen aus dem Auswuchtprozess in übergeordnete Produktionssysteme übernehmen. Alternativ übernimmt JobList die Verwaltung der Mess- und Korrekturvorgänge direkt. Dadurch müssen die spezifischen Abläufe des Auswuchtens nicht vollständig in einem vorhandenen MES nachgebildet werden.
Ist das JobList-System nachrüstbar?
Ja. Nach Angaben von PMB Bobertag kann das JobList-System nachträglich integriert werden. Unternehmen können daher zunächst mit einer bestehenden Auswuchtlösung arbeiten und die parallele Organisation von Messung und Korrektur zu einem späteren Zeitpunkt ergänzen.
Ist JobList für mehrere Mess- und Korrekturstationen skalierbar?
Ja. Das JobList-System ist für den Betrieb mit mehreren Mess- und Korrekturstationen ausgelegt. Der Datenaustausch erfolgt über Ethernet. Dadurch können die einzelnen Arbeitsstationen auch räumlich voneinander getrennt sein. Eine Messstation übernimmt die Funktion des Masters und stellt die zentrale Datenbank bereit. Diese Station muss während des Betriebs der angeschlossenen Systeme verfügbar sein.
Wie werden die Messdaten vor Datenverlust geschützt?
PMB-Messmaschinen mit eigenem PMB-PC verfügen üblicherweise über zwei SSDs und führen tägliche interne Datensicherungen durch. Zusätzlich empfiehlt PMB, die Messmaschinen in die bestehende Backupstrategie des Unternehmens einzubinden. Bei einem Datenverlust oder einem unklaren Bearbeitungsstatus können betroffene Werkstücke erneut in den Messprozess aufgenommen werden.
Kann der Auswuchtprozess später weiter automatisiert werden?
Ja. Das JobList-System kann als Ausgangspunkt für zusätzliche Automatisierungsschritte dienen. Über entsprechende Schnittstellen können beispielsweise kollaborative Roboter (Cobots) oder automatisierte Korrektursysteme angebunden werden. Ein Cobot kann auf Grundlage der verfügbaren Prozessinformationen Werkstücke einer definierten Station zuführen. Ebenso können automatische Korrektursysteme die bereitgestellten Auswuchtanweisungen nutzen. Damit bildet JobList eine mögliche Zwischenstufe zwischen manuellem Auswuchten und einer stärker automatisierten Fertigung.
Können Produktionsverantwortliche den Bearbeitungsstatus der Werkstücke einsehen?
Die JobList-Software kann auch auf einem separaten Arbeitsplatz-PC eingesetzt werden. Dort lassen sich Werkstücke suchen und gespeicherte Informationen zum Bearbeitungsstatus einsehen. Ein eigenständiges Statistik-Dashboard gehört nach dem beschriebenen Funktionsstand nicht zum Standardumfang. PMB kann eine entsprechende Erweiterung bei Bedarf individuell realisieren.
Fazit: Höhere Ausbringung durch die Trennung von Messung und Korrektur
Durch die organisatorische und technische Trennung der Unwuchtmessung von der Unwuchtkorrektur können Unternehmen die Auslastung ihrer vorhandenen Auswuchttechnik verbessern.
Das JobList-System von PMB Bobertag ermöglicht die zentrale Verwaltung der Messergebnisse und stellt die erforderlichen Korrekturanweisungen an separaten Bearbeitungsstationen bereit.
Insbesondere bei steigenden Stückzahlen kann die parallele Bearbeitung zu einer deutlichen Steigerung der Ausbringung führen. Gleichzeitig bleibt das System für weitere Stationen und zusätzliche Automatisierungsschritte erweiterbar.
Weitere Informationen zum JobList-System
Weitere technische Informationen zu den Funktionen und Einsatzmöglichkeiten finden Sie auf unserer Produktseite:
PMB JobList-System – Software zur Verwaltung von Auswuchtprozessen
Sie möchten die Ausbringung Ihrer Auswuchtprozesse steigern oder Messung und Korrektur voneinander trennen?
Kontaktieren Sie PMB Bobertag für eine individuelle Beratung.
